

DEYI · EXTRUSION DE MOUSSE EPE
Trouvez la configuration adaptée à votre feuille de mousse
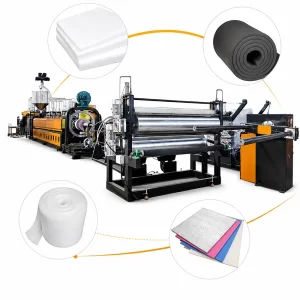
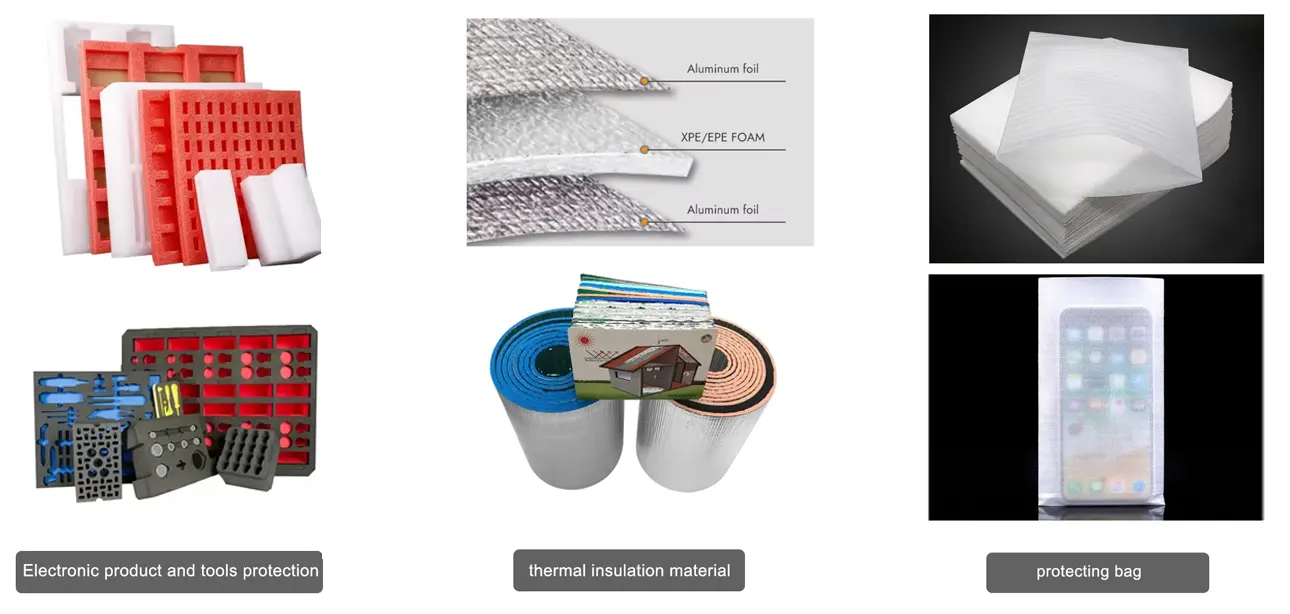
Les lignes d’extrusion de feuilles en mousse EPE DEYI transforment le polyéthylène basse densité (LDPE) par plastification, moussage physique, extrusion et refroidissement pour produire des feuilles et rouleaux de mousse souple. Cette matière sert au calage, à l’emballage de protection et aux applications adaptées d’isolation ou de protection contre l’humidité. Les dix modèles ci-dessous offrent différentes plages d’épaisseur et de débit ; les capacités finales dépendent de la configuration et des conditions de production convenues.
Comparez la gamme DY-EPE
Commencez par la largeur et l’épaisseur requises, puis comparez le débit et les exigences d’installation. Ouvrez un modèle pour consulter ses caractéristiques complètes et ses notes de sélection.
Balayez ou faites défiler horizontalement pour voir toutes les colonnes
| Modèle | Diamètre de vis / L/D — | Vitesse de rotation de la vis r/min | Rapport d’expansion — | Largeur de feuille mm | Épaisseur de feuille mm | Méthode de refroidissement — | Débit kg/h | Puissance installée (approx.) kW | Dimensions (approx., L × W × H) m | Poids de la machine (approx.) t |
|---|---|---|---|---|---|---|---|---|---|---|
| DY-EPE90 | Φ90/55:1 | 5–45 | 20–48 | 1000–1400 | 0.3–4.5 | Refroidissement par eau | 70–100 | 110 | 22×2.3×2.2 | 8.5 |
| DY-EPE105 | Φ105/55:1 | 5–45 | 20–48 | 1000–1800 | 0.3–6.5 | Refroidissement par eau | 80–120 | 130 | 23×2.3×2.2 | 9 |
| DY-EPE120 | Φ120/55:1 | 5–45 | 20–48 | 1000–2000 | 0.8–8 | Refroidissement par eau | 120–200 | 170 | 25×2.3×2.2 | 11 |
| DY-EPE135 | Φ135/55:1 | 5–45 | 20–48 | 1000–2000 | 1–10 | Refroidissement par eau | 200–300 | 200 | 28×2.3×2.2 | 12 |
| DY-EPE150 | Φ150/55:1 | 5–45 | 20–48 | 1000–2000 | 1–12 | Refroidissement par eau | 260–400 | 240 | 30×2.3×2.2 | 13.5 |
| DY-EPE170 | Φ170/55:1 | 5–45 | 20–48 | 1000–2000 | 2–16 | Refroidissement par eau | 400–500 | 285 | 32×2.3×2.2 | 15 |
| DY-EPE180 | Φ180/55:1 | 5–45 | 20–48 | 1000–2000 | 2–18 | Refroidissement par eau | 500–550 | 320 | 34×2.8×3.5 | 15.5 |
| DY-EPE200 | Φ200/55:1 | 5–45 | 20–48 | 1000–2000 | 3–20 | Refroidissement par eau | 500–650 | 350 | 38×2.8×3.8 | 18 |
| DY-EPE220 | Φ220/52:1 | 5–45 | 20–48 | 1000–2000 | 4–22 | Refroidissement par eau | 600–700 | 420 | 42×2.8×3.8 | 20 |
| DY-EPE250 | Φ250/52:1 | 5–45 | 20–48 | 1000–2000 | 4–25 | Refroidissement par eau | 800–900 | 480 | 45×2.8×3.8 | 22 |
Données publiées par modèle. La puissance installée, les dimensions et le poids de la machine sont approximatifs. Largeur, épaisseur et débit doivent être confirmés avec la matière, la densité et la configuration ; les valeurs maximales ne sont pas nécessairement simultanées.
La valeur de diamètre de vis/L/D est conservée telle qu’elle est publiée ; sa source ne précise pas séparément l’unité du diamètre. Confirmez dans la spécification technique la méthode de mesure du rapport d’expansion. La puissance installée n’est pas la consommation électrique mesurée, et les dimensions du matériel ne représentent pas l’espace total nécessaire dans l’atelier.
Fonctionnement de la ligne de feuilles EPE
Il s’agit d’un procédé de moussage physique du polyéthylène non réticulé. Les propriétés de la matière dépendent de la formulation et des conditions de transformation ; elles doivent être testées pour l’application prévue.
Préparer les matières
Préparez le LDPE, le talc, le monostéarate de glycérol et les autres additifs adaptés selon la formulation convenue. Confirmez toute proportion de matière récupérée au regard des exigences du produit fini.
Fondre et plastifier
La vis et le fourreau chauffent, plastifient et acheminent la matière.
Doser et mélanger l’agent d’expansion
L’agent d’expansion physique est dosé dans la matière fondue et mélangé dans les conditions définies pour le matériel.
Extruder et faire expanser
La matière fondue se dilate à la sortie de la filière pour former la structure de mousse.
Refroidir et stabiliser
Les sections de mise en forme et de refroidissement stabilisent la largeur, l’épaisseur et la forme de la feuille.
Tirer et bobiner
La feuille refroidie est tirée, aplatie et bobinée pour les opérations de transformation ultérieures.
Les réglages de température, de pression, de dosage de l’agent d’expansion et de tirage doivent respecter les documents de procédé propres au modèle. Cette présentation n’est pas une procédure d’exploitation.
Définissez le périmètre complet de fourniture
La ligne est configurée autour de l’extrudeuse, du dosage de l’agent d’expansion et des additifs, de la filière, des sections de mise en forme et de refroidissement, du tirage et du bobinage. Les équipements de mélange, de filtration et de changement de filtres, de refente et de recyclage des chutes de production peuvent être adaptés au projet. Confirmez dans le devis le mode de bobinage, les commandes d’entraînement, le dispositif de refroidissement et les équipements auxiliaires.
Choisissez le procédé en aval
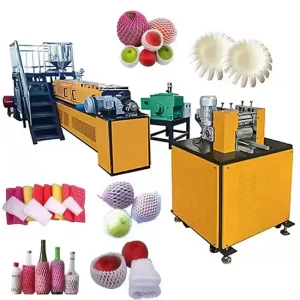
Le complexage avec un film ou une feuille métallique ajoute un parement à la feuille de mousse. L’assemblage de couches de mousse augmente l’épaisseur en réunissant ces couches. Les tubes, joncs, filets pour fruits et profilés nécessitent les filières correspondantes ou des équipements dédiés ; ils ne se fabriquent pas simplement par complexage et découpe de feuilles.
La vidéo existante de la série est une référence générale, pas un essai de réception propre à un modèle.
Préparez le projet avant de demander un devis
- Produit : application, largeur et épaisseur de feuille, densité cible, tolérances, dimensions des rouleaux et débit requis en kg/h.
- Matières : grade de LDPE, exigences de formulation, teneur autorisée en matière récupérée et éventuel parement ou structure de couches assemblées.
- Site : pays d’installation, alimentation électrique, conditions de l’eau de refroidissement, implantation du matériel, accès et espace d’exploitation.
- Réception : matière convenue, durée d’essai, conditionnement, méthode de mesure, débit de produit conforme, chutes et périmètres de comptage des utilités.
- Livraison : matériel et auxiliaires, exclusions, inspection, installation, mise en service, formation, modalités de service et conditions d’expédition.
La production d’EPE peut employer des agents d’expansion inflammables tels que le butane. Des personnes qualifiées doivent concevoir et vérifier l’alimentation en gaz, la ventilation, la détection, la protection contre l’incendie et l’explosion et la maîtrise de l’électricité statique selon les exigences applicables et les documents d’ingénierie convenus.
Questions d’achat sur l’extrusion EPE
Quels débits sont indiqués pour les dix modèles ?
Le tableau indique des plages de débit propres à chaque modèle, de 70–100 kg/h pour DY-EPE90 à 800–900 kg/h pour DY-EPE250. Sélectionnez la ligne adaptée et confirmez les conditions de largeur, d’épaisseur, de densité et de matière ; cela ne signifie pas que chaque modèle couvre l’ensemble de la plage.
La largeur, l’épaisseur et le débit maximaux peuvent-ils être atteints ensemble ?
Ne supposez pas que les valeurs maximales sont simultanées. Fournissez la spécification réelle du produit et le débit requis afin de convenir de la configuration et des conditions de réception.
La puissance installée indique-t-elle la consommation électrique réelle ?
Non. La puissance installée est une donnée nominale du matériel. La puissance appelée en fonctionnement et l’énergie par unité de produit conforme nécessitent des mesures dans des conditions de production définies et ne sont pas publiées ici.
Qu’est-ce qui détermine le prix et le délai de livraison ?
Demandez un devis de projet couvrant le modèle retenu, les filières, le refroidissement, le bobinage, les équipements en aval, l’installation et l’expédition. Le prix et le délai dépendent du périmètre convenu ; cette page ne publie ni prix fixe ni délai garanti.
Quelle matière et quel procédé la ligne utilise-t-elle ?
La ligne utilise le LDPE comme matière principale dans un procédé de moussage physique du polyéthylène non réticulé. Confirmez le grade, les additifs, l’agent d’expansion et les exigences du produit fini dans la spécification du projet.
L’EPE est-il biodégradable ou recyclable partout ?
Ne supposez pas que la mousse de polyéthylène est biodégradable ou acceptée par tous les services de recyclage. La composition, la propreté, les films ou revêtements et les systèmes locaux de collecte déterminent la filière de recyclage ou d’élimination adaptée.
Parlons de votre projet EPE
Envoyez les spécifications de votre feuille, votre objectif de débit et les conditions d’installation. Nous pourrons étudier le choix du modèle ainsi que le périmètre des équipements, essais et services à inclure dans votre devis.
Les caractéristiques des modèles et les descriptions des équipements reposent sur les informations produit vérifiées de DEYI. Confirmez la configuration finale de fourniture dans l’accord technique.